
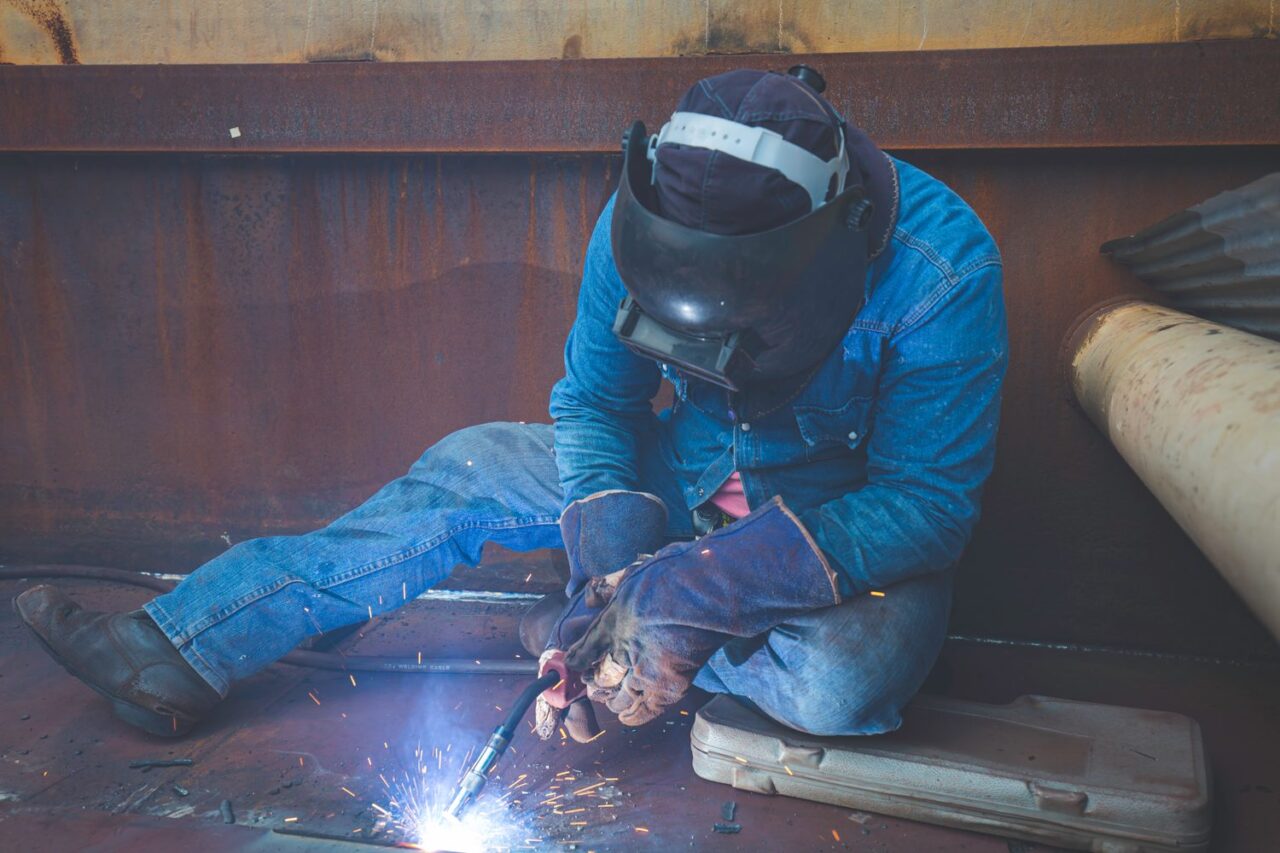
Un chalumeau de soudure produit une flamme à partir d’un gaz combustible et, selon le procédé, d’oxygène. Il sert à braser, chauffer, oxycouper ou souder certains aciers. Le bon choix dépend du métal, de l’épaisseur, du métal d’apport et des exigences de sécurité du poste.
En atelier, la flamme reste utile pour les réparations de maintenance, les assemblages cuivre et les travaux de tuyauterie. Son efficacité dépend toutefois d’une préparation rigoureuse des pièces, d’un réglage stable et d’un opérateur formé aux risques gaz.
Identifiez le mélange adapté à votre opération ↓
À quoi sert un chalumeau de soudure ?
Le chalumeau de soudure permet d’assembler, chauffer ou découper des métaux grâce à une flamme réglée selon le gaz et l’opération. Pour le cuivre, il sert surtout au brasage ; pour l’acier, le mélange oxygène-acétylène autorise le soudage autogène et l’oxycoupage, sous conditions de sécurité strictes.
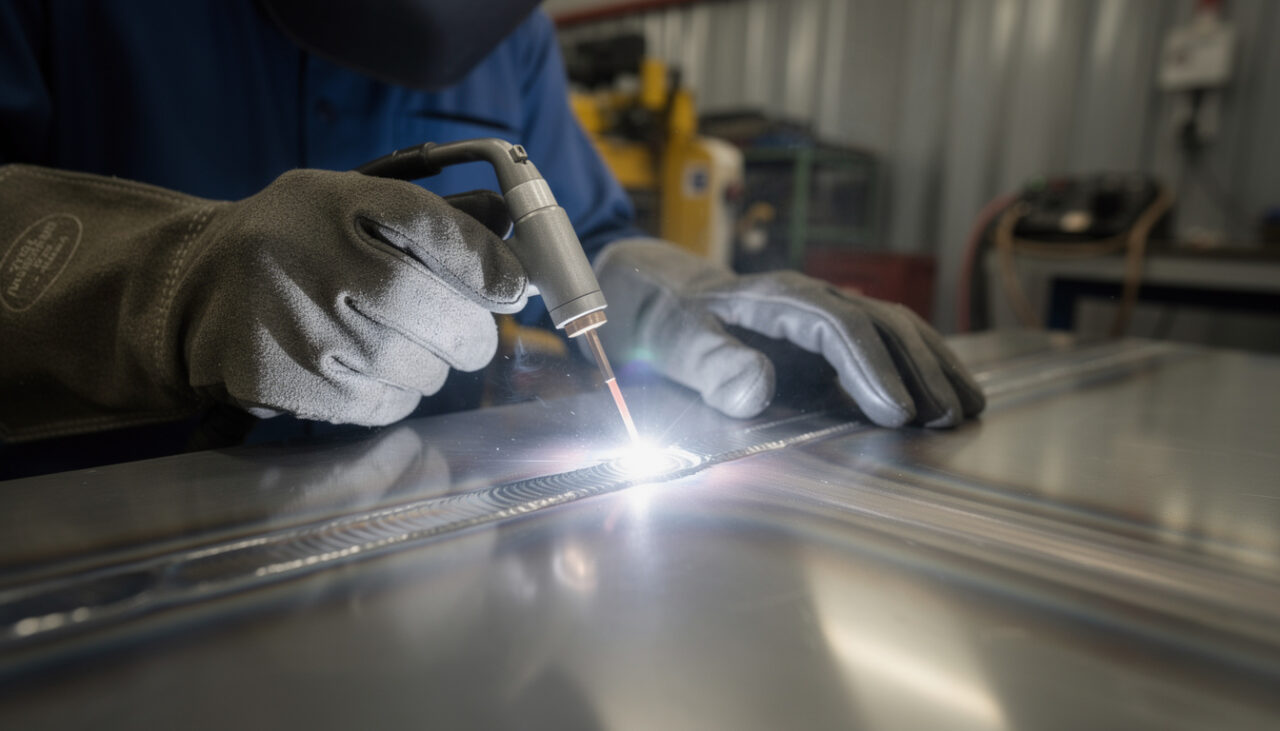
La soudure chalumeau recouvre plusieurs opérations qu’il faut distinguer. Le soudage autogène fait fondre les bords des pièces, avec ou sans baguette d’apport. Il crée une continuité métallurgique entre les éléments assemblés.
Le brasage chauffe le métal d’apport sans faire fondre le métal de base. Le joint se forme par capillarité dans un jeu faible et régulier. Cette méthode est courante sur les tubes cuivre, les raccords de chauffage et certaines fabrications de précision.
La chauffe localisée facilite le redressage, le desserrage d’un assemblage grippé ou le préchauffage avant soudage. L’oxycoupage, lui, chauffe l’acier au carbone puis projette un jet d’oxygène qui oxyde et évacue le métal. Il ne convient ni à l’aluminium ni aux aciers inoxydables usuels.
Peut-on souder l’acier avec un chalumeau ?
Oui, un chalumeau oxyacétylénique peut souder les aciers non alliés et faiblement alliés dans certaines plages d’épaisseur. Le procédé demande une bonne maîtrise du bain de fusion, car la zone chauffée est plus large qu’en TIG ou en MIG/MAG. Cette largeur peut accroître les déformations sur une tôle fine.
Le soudage autogène reste adapté à des réparations, à des tubes minces ou à des travaux hors atelier quand l’électricité manque. En production série, les procédés à l’arc offrent souvent une cadence, une répétabilité et une maîtrise thermique supérieures. Consultez les méthodes de soudure en mécano-soudure avant de figer un procédé.
La préparation conditionne la qualité du cordon : bords propres, dépourvus de peinture, d’huile, de rouille et de galvanisation. Au-delà de certaines épaisseurs, un chanfrein assure la pénétration. Pour les assemblages tubulaires, le chanfreinage des tubes industriels réduit le risque de manque de fusion à la racine.
- Choisissez une buse adaptée à l’épaisseur et à la puissance thermique requise.
- Maintenez un jeu et un alignement constants avant le pointage.
- Utilisez une baguette compatible avec la nuance d’acier et le service de la pièce.
- Laissez refroidir de façon maîtrisée lorsque la géométrie ou la nuance l’exige.
Quel gaz choisir pour braser, souder ou couper ?
Le propane et le butane conviennent bien au chauffage et au brasage tendre, notamment avec une lampe à souder ou un chalumeau mono-gaz. Leur flamme chauffe largement, ce qui répond aux besoins de plomberie courante, sans permettre le soudage autogène de l’acier.
Pour le brasage fort du cuivre, un mélange oxygène-propane ou oxygène-acétylène apporte une température et une concentration de flamme adaptées. Le brasage fort utilise un métal d’apport dont la température de fusion dépasse 450 °C. Il demande un décapant compatible lorsque l’alliage et le métal de base le prescrivent.
L’oxygène-acétylène est le mélange de référence pour le soudage flamme de l’acier et l’oxycoupage. L’acétylène fournit une flamme très chaude et réglable, avec une zone réductrice utile au soudage. Il impose en contrepartie des équipements spécifiques : détendeurs dédiés, clapets anti-retour et arrête-flammes.
Pour une installation fixe, les flexibles, raccords et bouteilles doivent être identifiés sans ambiguïté. Les travaux sur réseaux ne s’improvisent pas : les contraintes liées aux joints de tuyauterie de gaz exigent une étanchéité contrôlée et une procédure adaptée.
- Propane ou butane seul — Convient au chauffage et au brasage tendre en plomberie courante, sans permettre le soudage autogène de l’acier.
- Oxygène-propane — Convient à de nombreux brasages forts sur cuivre et apporte une flamme adaptée à cette opération.
- Oxygène-acétylène — Est adapté au soudage flamme de l’acier, à l’oxycoupage et aux travaux demandant une flamme très concentrée.
Comment régler la flamme pour une soudure chalumeau ?
Le réglage commence par un contrôle de l’état du matériel : buse propre, flexible intact, raccords serrés et détendeurs adaptés. Ouvrez le gaz combustible, allumez avec un allumeur prévu à cet effet, puis ajoutez progressivement l’oxygène. Une fuite ne se recherche jamais avec une flamme.
Pour le cuivre en brasage, une flamme neutre ou légèrement réductrice limite l’oxydation. Chauffez la zone d’assemblage de façon uniforme, sans viser directement la baguette. Le métal de base doit porter l’apport à fusion : une baguette qui fond seulement dans la flamme produit un joint fragile et irrégulier.
Pour souder l’acier, la flamme neutre présente un cône intérieur net, sans excès visible d’oxygène ni panache important de combustible. Une flamme oxydante peut altérer le bain et favoriser des défauts. Une flamme trop carburante risque d’introduire du carbone dans certains assemblages.
La bonne distance entre buse et pièce dépend de la taille du dard et de la buse. Gardez le cône intérieur près du bain sans le mettre en contact avec le métal. Un essai sur chute permet de valider le réglage avant une réparation sur équipement de production.
Quels risques faut-il maîtriser avec un chalumeau ?
Le chalumeau cumule les risques d’incendie, de brûlure, de retour de flamme, d’explosion et d’exposition aux fumées métalliques. Les travaux par point chaud imposent une zone débarrassée des combustibles, des moyens d’extinction accessibles et une surveillance après intervention. Les recommandations de prévention de l’INRS constituent un repère fiable pour organiser le poste.
Le retour de flamme peut remonter dans le chalumeau, voire dans les flexibles si la protection est absente ou défaillante. Installez les dispositifs anti-retour prescrits, respectez les pressions du fabricant et cessez le travail au moindre bruit anormal. Fermez les robinets, purgez les lignes et laissez refroidir le matériel avant toute maintenance.
Les EPI comprennent au minimum des lunettes ou un écran de teinte adaptée, des gants cuir, des vêtements en coton ignifugé et des chaussures de sécurité. Une ventilation à la source limite l’inhalation des fumées. Sur acier galvanisé, peint ou contaminé, décapez la zone ou mettez en place un captage efficace avant chauffe.
Comment choisir un chalumeau adapté à l’atelier ?
Commencez par l’opération la plus exigeante, puis dimensionnez la source, la buse et les accessoires. Un modèle léger à cartouche convient aux interventions ponctuelles de brasage tendre. Un ensemble bi-gaz sur bouteilles répond mieux aux besoins de maintenance, de brasage fort, de chauffe soutenue ou de coupe.
Vérifiez la disponibilité des consommables, la longueur des flexibles, la compatibilité des raccords et l’accès aux pièces d’usure. En milieu industriel, le coût d’arrêt lié à une fuite ou à une buse colmatée dépasse vite le prix d’un contrôle préventif. Intégrez ces vérifications au plan de maintenance des équipements.
Le niveau de compétence compte autant que l’outil. Pour une pièce soumise à pression, à fatigue ou à une exigence qualité formalisée, définissez le mode opératoire, contrôlez visuellement le joint et appliquez les exigences documentaires prévues. Les normes ISO en mécano-soudure aident à cadrer la qualification, la traçabilité et les critères d’acceptation.
FAQ
Quel chalumeau choisir pour une brasure forte ?
Un chalumeau oxygène-propane convient à de nombreux brasages forts sur cuivre. L’oxyacétylène apporte une flamme plus concentrée, utile sur petites pièces, fortes masses métalliques ou travaux exigeant une montée rapide en température. Choisissez aussi la baguette et le flux selon les matériaux assemblés.
Comment régler un chalumeau pour souder du cuivre ?
Réglez une flamme stable, neutre à légèrement réductrice, puis chauffez régulièrement le raccord et le tube. Présentez le métal d’apport sur la pièce chaude : il doit fondre par contact avec le cuivre. Nettoyez et ébavurez les surfaces avant montage pour favoriser la capillarité.
Un chalumeau propane permet-il de souder l’acier ?
Non. Un chalumeau propane seul sert au chauffage et à certains brasages, mais sa flamme ne permet pas le soudage autogène de l’acier. Pour cette opération, un mélange oxygène-acétylène et un matériel conçu pour le soudage flamme sont nécessaires.
Quelle est la différence entre soudage et brasage au chalumeau ?
En soudage, les bords des pièces fondent et forment le joint. En brasage, les pièces restent solides ; seul le métal d’apport fond et pénètre par capillarité. Cette différence détermine la température, la préparation, le jeu d’assemblage et le choix du gaz.
3 réponses à “Chalumeau de soudure : usages, gaz et réglages”
J’ai repris un vieux poste oxyacétylénique pour réparer une patte sur une remorque, en me disant que ce serait plus simple qu’à l’arc. Mauvaise idée au début : flamme trop oxydante, bords mal décapés, j’ai fait un cordon plein de petites saletés. Après nettoyage sérieux et réglage avec un dard bien net, ça a changé du tout au tout. Pour les petites épaisseurs d’acier, on sent vraiment le bain, mais il faut prendre son temps et ne pas vouloir aller trop vite.
Oui, le décapage fait la moitié du boulot. Sur une réparation comme ça, je fais toujours un essai sur une chute avant d’attaquer la pièce, ça évite de recommencer.
J’hésite encore entre propane et oxyacétylénique pour de petits travaux sur tube cuivre. Le propane me paraît plus simple à gérer, mais j’ai peur de manquer de chauffe sur certains raccords. Peut-être que pour du brasage courant ça suffit largement, non ?